製造業の納期遅れを減らすには?金属加工の工程管理とAI活用の進め方

最終更新日:2026年09月17日

監修:株式会社アスタ 代表取締役 小路雅也

製造業の納期遅れを減らすには、AIで生産計画を作る前に、どの仕事が、どの工程で、何を待っているのかを把握し、誰が対処を決めるかを整えることが先です。AIは日報や連絡内容の整理を補助できますが、設備や人員が足りない状態そのものを解消するわけではありません。

受注を増やしたいのに、短納期の注文を受けてよいか判断できない。毎日進捗を確認しているのに、出荷間際になって遅れがわかる。残業や特急の外注で間に合わせても、利益が残らない。こうした悩みは、工程表の作成を速くするだけでは解決しない場合があります。

この記事では、多品種・小ロットの金属加工を主な例に、納期遅れの原因を整理し、工程管理にAIを組み込む進め方を解説します。量産ラインや連続生産では管理の前提が異なるため、自社の生産形態に合わせて読み替えてください。

納期遅れ対策は「遅れた案件」より「判断が遅れた場面」から考える

最初に振り返りたいのは、納期を守れなかった結果だけでなく、いつなら別の手を打てたかです。出荷前日に検査待ちが判明した場合、問題は検査の人手だけとは限りません。加工完了の見込みが伝わっていなかった、検査設備を使える時間を確保していなかった、といった前段の問題も考えられます。

たとえば、営業は受注日と出荷日、工場は加工の開始日と完了日だけを見ていると、その間にある材料待ち、段取り、外注加工、検査が抜け落ちます。機械が動いていても、出荷できる状態へ仕事が進んでいるとは限りません。案件を追いながら、作業時間と待ち時間を分けて確認する必要があります。

中小機構のJ-Net21も、工程や要した時間を明確にすることを、具体的な改善行動につなげる考え方として紹介しています。進捗表を詳しくすること自体が目的ではありません。受注条件を調整する、外注先へ早めに確認する、検査の割り当てを変えるなど、判断に使える情報を揃えます。出典:J-Net21「製造現場の生産性向上」。

金属加工で見落としやすい、納期遅れの原因

納期遅れを一律に「現場が忙しいから」と扱うと、対策を間違えます。多品種・小ロットでは、加工時間だけでなく、仕事ごとに変わる準備や条件の違いまで確認することが大切です。

機械の空き時間だけでは、受けられる仕事量は決まらない

設備に空きがあっても、治具の準備、工具交換、プログラムの確認を担当できる人がいなければ、その仕事は始められません。同じ設備を使う案件が重なったときも、加工時間の合計だけでなく、品種を切り替える段取り時間を含めて考える必要があります。

ここで全設備の稼働率だけを上げようとすると、後工程で処理しきれない仕掛品が増えることがあります。経営者が見たいのは、工場全体が忙しいかではなく、納期を左右する工程にどれだけ仕事が集中しているかです。その工程を通る受注の順番と、前後の作業を揃えて判断します。

材料・外注・図面変更の情報が、工程表に戻っていない

材料の到着日が変わった、熱処理や表面処理の戻りが遅れる、顧客から図面の改訂が届いた。こうした情報が担当者のメールや口頭連絡にとどまると、工程表だけは当初の予定のまま残ります。予定どおりに見える案件ほど、後から大きく崩れる可能性があります。

そのため、予定を一度登録して終わりにせず、変更があったときに誰が更新するかを決めます。特に「外注先へ確認済みの回答」と「社内で置いた仮の予定」は分けて表示します。未確認の情報が確定日として扱われると、営業が実現できない納期を約束してしまうためです。

AIを使う仕事と、通常のシステムで十分な仕事を分ける

納期管理のすべてにAIが必要なわけではありません。決まった条件で判定できる処理は通常のシステム、文章の整理など曖昧さを含む処理はAIの活用候補と分けると、仕組みを複雑にしすぎずに済みます。

やりたいことまず検討する仕組み人が確認・判断すること
期限を過ぎた未完了工程を知らせる日付・状態に基づく自動通知情報が更新済みか、誰が対処するか
日報やメールから遅れの理由を整理する生成AIによる要約・分類の候補作成案件番号、日付、原因を元情報と照合
過去の実績から所要時間を予測する条件を揃えた実績分析や予測モデルデータ不足や初品・特殊条件の扱い
設備・人員に合わせて作業順を組む制約条件を扱える生産計画・最適化の仕組み品質、安全、外注条件、顧客との約束

たとえば、日報の「材料が来なかった」「支給材の到着待ち」という記述を、AIが材料待ちの候補としてまとめる使い方は考えられます。ただし、取引先の返信にある「予定」「調整中」を確定と読み違えたり、別案件の情報を混ぜたりする可能性があります。出典のメールや日報へ戻れるようにし、担当者が確認してから正式な進捗へ反映します。

一方、生成AIに工程表を渡して作業順を出させただけでは、実行できる計画とはいえません。加工可能な設備、担当者の技能、工具、段取り、材料の入荷、検査や外注の日程などが揃って初めて判断できます。AIの提案は検討案にとどめ、承認前に現場へ製造指示が流れない設計にします。

工程管理で先に揃えるのは、判断に必要な最小限の情報

情報収集は、次の行動を決めるために必要な項目から始めます。最初から詳細な入力を全社員へ求めると、忙しい日に記録が追いつかなくなり、管理表が現場と合わなくなります。既存の受注情報や作業日報を生かし、同じ内容の二重入力を減らすことも重要です。

  • 案件番号・品番・図面の版・数量と、顧客に約束した納期
  • 現在の工程、残る作業・待ちの理由、予定と実績の区別
  • 次に確認・対処する担当者、確認期限、情報の最終更新日時

これらに、自社の判断に必要な設備、残り工数、材料や外注の回答日を加えます。残り工数が正確にわからない段階では、推測の数字を確定値として埋める必要はありません。「未確認」とわかることにも意味があります。誰に何を聞けば判断できるかが見えるからです。

更新のタイミングも、現場に合わせて決めます。工程完了時に入力するのか、終業前にまとめるのか。急な変更だけは営業と責任者へすぐ知らせるのか。入力項目と同時に、情報を使う場面を設計してください。古い情報をもとにした精密な計画より、情報の鮮度と未確認事項がわかる管理を優先します。
納期遅れを減らす仕組みを、自社の現場に合わせて。工程管理の課題整理から実務に伴走。株式会社アスタへ納期・工程管理を相談する

短納期の追加注文を受ける場面で考えてみる

ここからは、切削加工の会社を想定した説明例です。アスタの支援実績や、実際の顧客の発言を示すものではありません。取引先から追加注文が入り、加工機には空きがあるものの、同じ週に検査と外注の表面処理が重なっている状況を考えます。

このとき、「機械が空いているから受ける」と決める前に、案件別の残り工程を確認します。加工を終えられても、検査担当者の予定や外注先の受け入れが合わなければ、出荷までつながりません。最初に確認すべき相手が外注先なのか、検査責任者なのかを明らかにします。

AIは、受注情報と担当者の連絡記録から、確認が必要な条件を整理する補助に使えます。たとえば、外注の戻り日は未回答、検査の所要時間は未確認、という情報をまとめる役割です。ただし、AIが「間に合う」と回答しても、それだけで顧客に納期を伝えてはいけません。現場と外注先へ確認し、責任者が受注条件を判断します。

確認後の選択肢は、受けるか断るかの二つだけではありません。顧客の承諾を得て分納にする、納期の変更を相談する、追加費用を含む別条件を提示する、といった方法もあります。その際は、既存案件への影響、追加の外注費や残業費も比較します。検査を省く、承認なく加工先を変えるなど、品質条件を崩して帳尻を合わせる方法は選びません。

このように、工程管理の情報が受注判断に使えると、営業と工場の間で何度も確認し直す負担を減らす方向へ改善できます。納期とあわせて案件の採算も見直したい場合は、金属加工の見積もりと実績原価のズレを減らす進め方も参考にしてください。

中小企業では、全社刷新より一つの工程から試す

専任のIT部門や複数工場のデータ基盤を持つ大企業と、社長・工場長が通常業務と改善を兼務する中小企業では、導入の進め方を同じにできません。最初から全工程の情報を揃えるより、納期に影響している工程や製品群を一つ選び、現場で続けられるかを確かめる方が取り組みやすくなります。

最初は、今の管理と並行して試し、AIの整理結果が実際の進捗と合うかを確認します。見落としや誤分類が出たら、入力情報、分類基準、確認する人を見直します。運用が固まる前に既存の工程表を止めたり、AIから設備へ直接指示を送ったりする必要はありません。

システムも一度に作り替えなくて構いません。既存の生産管理システムに未確認事項や通知を追加できるなら、設定変更が第一候補です。受注・日報・外注情報が別々なら連携を検討し、現場に合う入力画面が不足している場合は、必要部分だけ自社専用に開発する方法もあります。

AIを開発工程に使えば、試作品づくりや改修の手間を抑えられる可能性があります。ただし、自社専用だから必ず安くなるわけではありません。初期費用に加え、利用料、保守、障害対応、データの取り出しやすさを含めて比較します。工場を止めずに試せること、担当者が替わっても使い続けられることを選定条件にしてください。

顧客の図面、加工条件、単価などをAIへ入力する場合は、契約条件や社内ルールに従い、外部へ渡せる範囲、保存・学習利用の扱い、閲覧権限を確認します。IPAもAI利用に伴う営業秘密の漏洩や誤情報などのリスクを整理しています。本記事で紹介した元情報との照合や承認手順は、こうしたリスクを踏まえた運用上の提案です。出典:IPA「AIセキュリティ」。

効果は納期だけでなく、利益と確認負担を合わせて見る

納期を守れた件数が増えても、残業や特急外注が増えていれば、経営上の改善とは限りません。納期遵守率、追加対応の費用、進捗確認にかかる時間を合わせて見ます。納期遵守率は、対象期間に納期を迎えた案件のうち、約束した期日までに納品できた案件の割合など、自社で集計条件を固定します。

顧客と納期を再調整した場合も、当初の約束と変更後の期日を残します。変更後の日付だけで集計すると、改善したように見えてしまうためです。品種や受注量が大きく違う月を単純比較せず、似た条件の案件で、遅れの把握が早まったか、手戻りが減ったかを確かめます。

日報の要約時間だけが減ったなら、それは入力・確認作業の改善です。そこから納期や利益を改善するには、整理された情報を誰が見て、どの条件で予定や受注方針を変えるかまで整える必要があります。導入の成功を「AIを使った回数」だけで評価しないようにしましょう。

納期の悩みを、現場で回る工程管理へつなげる

最初の一歩は、最近納期の調整に苦労した案件を一つ選び、受注から出荷までを振り返ることです。どこで待ったか、いつ情報が伝わったか、いつなら対処できたか。その整理から、改善すべき判断が具体的になります。

目的や課題が曖昧なままでは、AIを入れても、導入後に使われなくなったSFAやCRMと同じ問題が起こり得ます。一方で、AIは聞き取り内容を整理し、確認すべき論点を洗い出す手伝いもできます。課題を完璧に言語化してからでなければ、取り組めないわけではありません。

株式会社アスタは、従業員10〜200名規模の中小企業に特化し、全国でAI導入・活用を支援しています。特定のAIツール導入を前提にせず、経営課題と現場業務の整理から、設定・試行・運用改善・定着まで実務に伴走します。

納期遅れの相談でも、まずは現場の仕事と情報の流れを確認し、既存システムの活用、連携、自社専用の仕組みづくりを含めて進め方を整理します。ツールの説明だけで終わらせず、通常業務の中で誰が更新し、誰が判断するかまで具体化するのがアスタの支援です。詳しくは中小企業AI業務改善をご覧ください。
製造業の不良率を改善するには?手直し・廃棄を減らすAI活用の進め方

監修:株式会社アスタ 代表取締役 小路雅也

売上は増えているのに利益が残らない。出荷には間に合っているものの、手直しや再検査で現場が疲弊している。同じ不良について、何度も対策書を作っている。こうした状態では、不良率の数字だけでなく、その裏で使っている時間と費用を見直す必要があります。

不良・手直しを減らすには、現場の事実から課題を捉え、対策の実行と効果確認までつなげることが必要です。AIは記録の整理や分析を助けますが、導入だけで品質が上がるわけではありません。製造条件とともに、改善活動を続けられる体制も見直すことがポイントです。

この記事では、製造業の経営者・実務責任者に向けて、不良・手直し・廃棄を減らすための課題整理、改善活動の進め方、AIの役割を解説します。加工、組立、食品などに共通する考え方を扱いながら、業種や製品によって変わる品質条件も整理します。

不良率だけでは、利益を圧迫している仕事が見えない

改善の優先順位は、不良の発生件数と、そこから生じる損失の両方で考えます。安価な部材の廃棄が多い場合と、高額な完成品を分解して組み直す場合では、同じ一件でも負担が違います。発生頻度が低くても、顧客の安全や製品の重要機能に関わる問題は、費用の大小にかかわらず優先して対応します。

出荷前に手直しして良品になった製品も、最初から問題なく完成した製品とは分けて把握したいところです。最終的に出荷できたかだけを集計すると、修正にかかった人手や再検査が見えません。現場が追加作業で吸収しているほど、経営者には問題が小さく見えてしまいます。

負担を把握するときは、次の項目を社内で追える範囲から整理します。最終的に出荷できた製品でも、追加でかかった費用や時間は確認の対象です。

  • 廃棄した材料・仕掛品・完成品の原価
  • 作り直しや修正にかかった追加の作業時間
  • 再検査に使った時間と費用
  • 返品対応や再発送など、出荷後に生じた負担

廃棄原価に含めた作業費をもう一度加える、といった二重計上は避けてください。精密な金額を初日から揃えるより、どの損失が繰り返されているかを説明できる状態にすることが出発点です。

たとえば、手直しが月60時間あり、社内の管理用単価を1時間3,000円と置くと、負担は月18万円相当です。これは説明用の仮定であり、アスタの実績ではありません。また、60時間が減っても人件費がそのまま18万円減るとは限りません。残業・外注費の削減につながったか、空いた時間を必要な生産へ回せたかを分けて確認します。

不良品を見つける対策と、不良を生まない対策をつなぐ

検査の強化は、不良品を顧客へ届けないために役立ちます。ただし、発生する不良が変わらなければ、廃棄や作り直しの負担は残ります。検査で見つけた情報を、材料、設備、作業方法、設計・指示の見直しへ戻すことが大切です。

ここで分けたいのが、不良を発見した工程と、不良が発生したと考えられる工程です。最終検査で傷が見つかっても、原因が検査工程にあるとは限りません。加工後の搬送、部品の保管、組立時の接触など、どこで状態が変わったかを確認します。発見場所だけで分類すると、対策を考える相手を間違えます。

中小機構のJ-Net21も、日々の工程や品質に関する数値を記録し、工程の状態を確認する管理方法を紹介しています。記録を残す目的は、報告書を増やすことではありません。いつもと違う条件に気づき、次の生産で何を変えるかを判断するためです。出典:J-Net21「不良品を出さないための工程管理方法について教えてください。」。

AIは、課題を確かめる情報収集・分析と議論に活用する

現場で気づいたことや関係者の意見をAIに整理させると、まだ確かめていない条件や、意見が分かれている点を洗い出す助けになります。ただし、AIが提案した論点も仮説です。実際の記録や仕事の様子と照合し、何を改善課題とするかは人が判断します。

報告書を読む生成AI、画像を判別するAI、工程データの傾向を分析する仕組みでも、役割は異なります。情報を探せないのか、検査の負担が大きいのか、発生条件がわからないのか。捉えた課題に合わせて、必要な方法を選びます。

報告書を整理し、過去の対策と結び付ける

担当者ごとに不良の書き方が違うと、似た問題が別の分類に入り、過去の対策を見つけにくくなります。生成AIには、自由記述から不具合の内容、発見工程、処置を取り出し、分類候補を付ける使い方が考えられます。品質担当者が元の報告と照合し、採用する分類を確定します。

過去の対策書を検索する場合も、似た文章が出てきただけでは、その対策を使えるとは限りません。対象製品、設備、使用材料、変更履歴が異なれば条件も変わります。回答と一緒に元資料、作成日、対象工程が確認できる形にして、古い対策や別製品の条件をそのまま採用しない運用にします。

画像や工程データの分析は、現場での検証と組み合わせる

外観検査をAIで補助する場合は、撮影条件や品種によって判定が変わるため、自社の製品で見逃しと過検出を確認します。寸法、強度、成分など、画像だけでは確認できない品質もあります。何を判定する仕組みなのかを限定し、必要な測定や検査と組み合わせることが前提です。

工程データの分析で、ある設備や時間帯に不良が集中して見えたとしても、それだけで原因は確定しません。その時間帯に難しい製品を作っていた可能性もあります。AIが示す傾向は、原因を確かめるための手がかりとして扱います。担当者の記憶だけに頼らず、材料や作業条件の記録、現物の状態を合わせて検証します。

同じ問題が繰り返されるときは、記録と組織の動きを見直す

最初に整えたいのは、立派なデータ基盤よりも、同じ問題を後から追える記録です。既存の日報や不良報告書を使い、対象製品・ロットと発生内容を結び付けます。すべての記録項目を一度に増やすと、忙しい現場ほど入力が止まるため、次の判断に使う情報へ絞ります。

  • 対象の製品・ロット・数量と、適用した図面や仕様・判定基準の版
  • 発見した工程・日時、不具合の状態、確認できた製造条件と元の記録
  • 処置内容、手直し等の負担、対策の担当者・実施日・効果確認の結果

原因欄は、わかっていないことまで埋める必要はありません。「作業者の不注意」と早々に結論付けると、治具の使いにくさや指示の曖昧さを見落とします。確認できた事実、考えられる原因、検証して確定した原因を分けて残すと、次の担当者が判断を引き継ぎやすくなります。

記録が揃っていても、同じ問題が繰り返されるなら、改善活動の回し方も確認します。対策の担当が決まっていない、判断を待ったまま実行されない、実施後の効果を誰も確かめていない。こうした状態であれば、不良の技術的な原因とは別に、組織として改善を進める仕組みに課題がある可能性があります。

役割を分けて考えると、経営者・責任者は改善の優先順位を決め、必要な人員や時間を確保します。現場・品質担当者は現物や記録で事実を確かめ、対策を試して結果を確認します。AIには情報収集・整理・分析や論点の検討を補助させ、課題や対策の最終判断は人が担います。

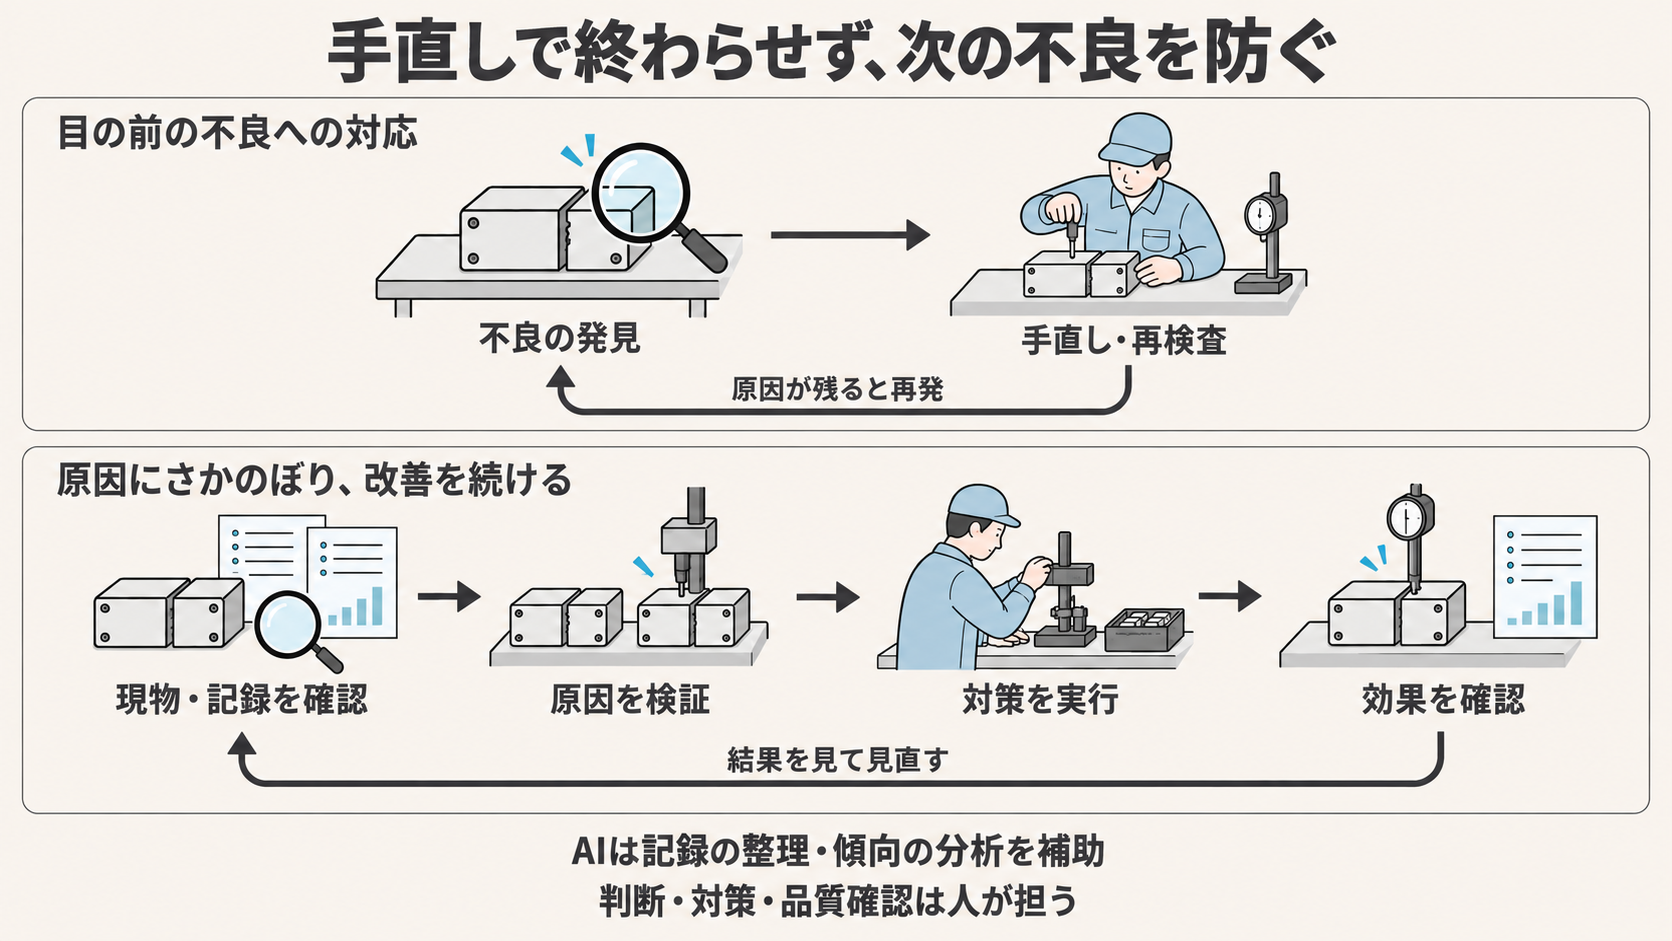
手直しで終わる対応と、再発防止へつなぐ改善の比較。不良を発見して手直し・再検査をしても、原因が残ると再発する。現物と記録の確認、原因の検証、対策の実行、効果確認まで進み、結果を見て見直す。AIは記録の整理・傾向の分析を補助し、判断・対策・品質確認は人が担う。
手直し・再検査だけで終わらせず、原因の検証・対策・効果確認までつなぐ。AIは記録の整理や分析を補助し、最終判断は人が担います。図を押すと拡大できます。

この流れを回すには、担当者と期限だけでなく、いつ結果を振り返るかも決めます。対策の内容を理解し、実行できる条件が整っていなければ、新しいAIの仕組みを作っても活用しきれません。役割を決めた後も、判断や作業が止まっている箇所を確かめ、進め方を直します。

すべてをAIで解決する必要はありません。未確認・対策中・効果確認中などの状態を共有するだけなら、通常の業務システムでも対応できます。AIで報告書を速く作ることよりも、報告から判断、実行、振り返りへつながっているかを優先して確かめます。

業種ごとの条件に合わせて、対策を検証する

情報を整理して対策を試し、再発を確認する流れは製造業に共通します。一方、比較する単位や変更できる条件は同じではありません。組立では部品構成や作業指示、成形では材料ロットや設備条件、食品では原料や製造・保管条件など、品質に関わる情報を自社の製品に合わせて選びます。

たとえば、組立工程で部品の取り付け違いが繰り返されている状況を考えます。これは説明用の仮定です。まず関係者に状況を聞き、実際の切り替え作業や指示書、部品配置を見ます。そこで品種の切り替えに課題がありそうだと考えたら、AIで過去の報告を整理し、発生時期や品種との関係を調べます。旧版の指示書が残っていないか、似た部品を取り違えやすくないかも、現場の事実と照合します。

原因を確認できたら、最新版だけを参照する仕組み、部品を混在させない配置など、原因に対応する方法を試します。AIによる注意文の作成だけで済ませず、仕事の条件を変えることがポイントです。次に同じ品種へ切り替える場面で、対策が実行されたか、不具合が再発していないかを確認します。

食品など、安全性に直結する製品では、AIの提案だけで製造条件や出荷基準の変更を決めず、品質責任者による評価と必要な検証を通して判断します。他社の改善例を参考にする場合も、対策の手順だけを移すのではなく、自社の品質条件と責任体制に合うかを確かめてください。

不良・手直しの削減を、自社の現場に合う仕組みで。課題の整理から導入・運用まで伴走。株式会社アスタへ製造業の業務改善を相談する

中小製造業では、現場が続けられる仕組みから始める

専任のデータ分析部門を持つ大企業の導入方法を、そのまま中小製造業へ当てはめるのは難しい場合があります。品質担当者が検査や顧客対応を兼務し、工場長も日々の生産を見ているなら、新しい入力や会議を増やす余裕は限られます。対象を一つの不良区分や工程に絞り、既存の報告と改善の流れに組み込む方が検証しやすくなります。

仕組みを整える方法は、新しい製品の導入だけではありません。現状の使いにくさと、実現したい仕事の流れに合わせて、次の選択肢を比較します。

  • 既存の品質管理ツールを設定し直し、分類や検索の機能を活かす
  • 日報と不良報告を連携し、同じ情報の二重入力を減らす
  • 自社の手順に合う入力画面や承認の仕組みを、必要な範囲で開発する

市販の製品が自社の承認手順に合わない場合には、AIを開発工程に活用して試作品を作り、現場の反応を見ながら改修する方法も選択肢になります。何を作るかは、実際に使う担当者と確認しながら絞り込みます。

ただし、自社専用に作れば必ず安くなるわけではありません。月額利用料だけでなく、初期開発、既存システムとの連携、保守、障害対応、担当者交代後の管理を含めて比べます。業務システム開発の費用と既製サービスの比較方法でも、判断のポイントを整理しています。

図面や配合、顧客の不具合情報などを外部AIへ入力する前には、利用環境とデータの扱いを確認します。IPAは、AI利用に伴う営業秘密の漏えいや誤情報などのリスクを整理しています。社内で認めた情報だけを使い、資料へのアクセス権限を保ち、元記録を確認できる状態にすることが基本です。出典:IPA「AIセキュリティ」。

改善効果は、不良率・損失・確認負担で確かめる

改善前後を比較するときは、何を数えた数字なのかを揃えます。不良率を「検査した製品数に対する不良品数の割合」とするなら、同じ製品に複数の不具合があっても、製品の数と不具合箇所の数を混ぜません。抜き取り検査なら、その結果を全生産品の不良率と同じものとして扱わないことも必要です。

確認する項目見たい変化比較するときの注意
不良率・再発状況同じ種類の不良が減ったか生産量、品種、判定基準、検査条件を揃える
廃棄・手直し・再検査の負担失っていた材料や追加作業が減ったか二重計上を避け、時間削減と実際の支出削減を分ける
社外流出・現場の確認負担品質を守りながら運用を続けられるか見逃し、過検出、入力や確認の追加時間も見る

AIで見つけられる不良が増えた直後は、記録上の不良率が上がる場合もあります。それをすぐに悪化と判断せず、実際の発生が増えたのか、従来見逃していたものを把握できるようになったのかを分けます。逆に、検査対象や判定を変えた結果の低下を、工程が改善した成果と取り違えないようにします。

経営者は、改善のために使う費用と、継続して得られる効果を並べて判断します。報告書を作る時間が減ったことと、不良の発生が減ったことは、別の成果として確かめます。前者で生まれた時間を原因の検証や対策の実行へ回せているかまで見ると、AI導入を品質改善へつなげやすくなります。

現場と組織の両面から改善を進める、アスタの支援

株式会社アスタは、従業員10〜200名規模の中小企業に特化し、全国でAI導入・活用を支援しています。特定のAIツール導入を前提にせず、経営課題と現場業務の整理から、設定・試行・運用改善・定着まで実務に伴走します。

アスタでは、まず相手が何を課題と捉えているかを聞き、実際の仕事や記録を自分たちの目で確かめます。聞き取りだけで改善策を決めないのは、関係者と私たちで、見えている課題が異なる場合があるからです。誰か一人を自動的に正解とするのではなく、それぞれがそう考える理由と現場の事実を踏まえて改善案を作ります。

対策を実行する人の意見も踏まえることが納得感を生み、改善を進める速さにもつながると考えています。課題の特定をAIに丸投げせず、人が現場を見て考え、その検討に情報収集・分析・議論の補助としてAIを活かす。この順序と役割を大切にしています。

また、同じ問題の繰り返しに組織上の課題が絡むケースも、アスタの得意領域です。AIもSFAやCRMも、仕組みを導入しただけで改善が進むとは限りません。誰が判断し、誰が動き、いつ結果を振り返るかまで関係者と整理し、実務で使い続けられる状態を支援します。品質基準や製造条件についての専門判断は、貴社の責任者と確認しながら進めます。

原因や答えをすべて確定してから相談する必要はありません。まずは繰り返している不良を一つ選び、直近の報告と対策の記録を確認してみてください。何を課題と考えているか、どこがまだわからないかを共有するところから、一緒に整理できます。支援内容は中小企業AI業務改善をご覧ください。

金属加工のAI活用は何から?見積もりと実績原価のズレを減らす進め方

監修:株式会社アスタ 代表取締役 小路雅也

金属加工でAIを活用するなら、見積もりの前提と実際の作業の違いを確認し、次の受注判断に使える状態をつくることが出発点です。AIに価格を決めさせるのではなく、見積書や日報、変更連絡を整理し、原価が想定から外れた理由を探るために使います。

受注も設備の稼働もあるのに、月末になると思ったほど利益が残らない。そう感じている場合、案件ごとの条件変更や追加作業が見積もりへ戻っていない可能性があります。この記事では、主に旋盤・マシニングセンタなどを使う、多品種・小ロットの切削加工を想定します。量産プレスや鋳造などでは費用の構成が異なるため、自社の工程に置き換えてください。

金属加工のAI活用は、見積もりの速さより採算の確認から考える

最初に決めるのは、導入するツールではなく「どの判断を変えたいか」です。見積回答の遅れで引き合いを逃しているのか、受注後に想定外の工数がかかっているのかでは、必要な仕組みが変わります。両方を一度に解決しようとせず、自社で繰り返している困りごとを一つ選びます。

たとえば、前回の見積書を探す時間が長いだけなら、保存場所と検索方法を整える改善が先です。一方、見積書はすぐ見つかるのに利益が残らないなら、前回の実績と今回の条件を比較する必要があります。見積書を速く作るAIだけを入れても、古い前提で受注する問題は残ります。

IPAの『製造分野DX金言コラム集 vol.1』23ページでも、実際の加工時間や見落としている費用を把握し、見積もりへ反映する観点が示されています。AIの有無にかかわらず、収益を考える土台は自社の仕事とコストです。

見積もりと実績原価のズレは、加工以外の工程にも生まれる

ズレを調べるときは、切削時間だけでなく、段取り・検査・外注を含む受注から納品までを見ます。材料を取り付けて加工する時間が予定どおりでも、治具の準備、工具交換、追加測定、外注先への再手配が増えれば、案件全体の負担は変わるためです。

「同じ部品」でも、数量や検査条件が変われば前提は違う

同じ図面番号のリピート品でも、注文数量が減れば、一回の段取りにかかる負担を分け合う数量が変わります。図面の改訂や材質の変更、検査成績書の追加も、見積もりを見直すきっかけになります。見た目が似た部品だからといって、過去の加工時間や単価をそのまま使えるとは限りません。

また、納期の変更によって外注や特急手配が必要になった場合、当初の見積もりとは別の条件で仕事をしています。こうした変更が担当者のメールや手書きメモにだけ残ると、経営者が採算の悪化に気づいても理由を追えません。受注番号や図面の改訂を手掛かりに、変更の経緯を案件へ結び付けることが必要です。

実績原価の前に、時間と費用の数え方をそろえる

本記事でいう実績原価は、材料費・外注費や作業実績などを、自社で定めた計算方法に沿って集計したものです。作業者の時間と機械の稼働時間は同じではありません。一人が複数台を担当する場合や無人運転を行う場合、両方に同じ人件費をかけると重複が生じます。

設備費や間接費をどこまで含めるかもそろえます。最初から全費目を精密に把握できなくても、未集計の費用を明示しておけば、限定した範囲で差を確認できます。ただし、部分的な集計を最終的な利益と呼んではいけません。見積もりと実績を、同じ費用範囲・同じ計算基準で比べることが先です。

AIに任せるのは、散らばった記録の整理と違いの候補出し

生成AIは、文書の内容を読み取り、項目別に整理する補助として使います。見積書、注文内容、作業日報、変更連絡から、数量や工程、追加対応の記述を集め、比較しやすくする使い方です。原価の集計は検証した計算式や既存システムで行い、AIが文章として返した金額をそのまま確定値にしません。

たとえば、日報の「再測定」「測定し直し」を検査の追加対応候補としてまとめることは考えられます。ただし、同じ言葉でも事情が違うため、分類結果には元の記録と日付を添えます。担当者が原文へ戻れない一覧では、確認の手間が増えたり、別案件の情報を混ぜたりするおそれがあります。

アスタの見解:AIに「なぜ赤字か」を推測させる前に、どの情報を根拠に比較するかを決めます。記録のない時間や費用は「未確認」のまま残し、もっともらしい数字で穴埋めしません。

図面から加工時間を予測するAIは、こうした文書整理とは別の検証が必要です。自社の設備、工程、加工条件と合ったデータがなければ、似た形状でも見積もりの根拠として使えるとは限りません。今回の進め方では、まず既存の見積もりと作業実績をつなぎ、予測の高度化はその後の選択肢とします。

追加注文の想定例で見る、次の見積もりに戻す流れ

ここからは説明用の想定例です。アスタの支援実績や実在企業の成果を示すものではありません。ある切削部品について、前回より少ない数量の追加注文が入り、今回は検査項目も増えたとします。営業は前回単価を参考にしたい一方、現場は段取りと検査の負担を気にしています。

まず、前回案件の見積書と日報、今回案件の注文書・検査指示を、案件を区別したうえで関連付けます。AIには数量や条件の違いを候補として抽出させ、担当者が元資料と照合します。前回の実績に想定を超える検査時間があった場合は、今回も必要な作業なのか、一度だけの手直しだったのかを現場へ確認します。

見積もりと実績の差を、次の判断へつなぐ
1. 情報を結び付ける受注番号・図面改訂・数量
2. 違いを確認するAIが整理し、人が原文と照合
3. 次の見積もりへ戻す価格・条件・工程を見直す

確認後に行うのは、単に単価を上げることだけではありません。検査範囲や納品単位を相談する、段取り方法を見直す、工程をまとめられる日程を提案するといった選択肢もあります。AIで整理した一覧は、その話し合いの材料です。採算、顧客との関係、設備の空き状況を踏まえた受注判断は、経営者や責任者が行います。

決めた内容は次回の見積もりで確認できる場所に戻します。「この数量では段取り費を別に確認する」「検査条件が変更されたら担当者へ回す」など、具体的な確認事項として残すことが大切です。差を見つけたところで終わらせず、次の仕事の進め方まで変えて初めて改善につながります。

金属加工のAI活用を、利益につながる業務改善へ。見積もり・原価把握の課題整理から実務に伴走。アスタに相談する

既存システムの調整・連携・自社専用開発を比べる

必要な仕組みは、既存の生産管理システムでできることを調べてから選びます。受注情報や作業実績がすでに入っているなら、設定変更や帳票の調整で目的を満たせる場合があります。AIを使うために別の管理画面を増やし、現場へ二重入力を求める設計は避けたいところです。

選択肢向いている状況先に確かめること
既存機能の設定・帳票を調整必要な実績データが既存システムにある案件別に取り出せるか、費用範囲をそろえられるか
既存データとAIの整理機能を連携日報や変更連絡が別の場所に分かれている案件のひも付け、閲覧権限、原文への参照
不足部分を自社専用に開発独自の見積条件や確認手順が既製機能に合わない開発費と保守費、改修担当、停止時の代替手順

専用開発を選ぶ場合も、生産管理全体を作り直す必要はありません。既存データから案件ごとの差異と確認事項だけを表示する画面など、必要な部分に絞る方法があります。AIを開発工程で活用すれば、試作品や修正案を用意する負担を抑えられる可能性があります。

IPAはAIを用いたソフトウェア開発の活用場面として、要件定義やコード生成、レビュー、テストなどを挙げています。ただし、AIが作ったものも品質と安全性の確認は必要です。自社専用なら利用料を抑えられる可能性はあっても、必ず安くなるわけではありません。初期費用、連携、保守、障害対応を含む数年間の総コストで比べます。

中小の加工会社は、兼務でも続けられる範囲から試す

大手のように専任の分析部門や開発部門を置くことを、導入の前提にしないことが重要です。中小の加工会社では、社長や工場長、営業担当者が通常業務と兼務して進める場合があります。全設備のデータをそろえる計画より、一つの部品群について次回の見積もりに使える仕組みをつくる方が、着手範囲を決めやすくなります。

試行の対象は、繰り返し注文があり、見積もりと実績を振り返れる部品群が候補です。営業と現場が同じ案件を見て、どの条件が変わり、何を次回へ戻すかを確認します。初めから記録項目を増やしすぎず、既存の日報で足りない点だけを補います。

  • 受注番号・図面番号と改訂・数量をそろえ、別案件を混ぜずに比較する。
  • AIが拾った差異は元資料と照合し、未確認の情報を区別する。
  • 見積もりへ反映する担当者と確認時点を決め、試行後に使いにくい部分を直す。

図面や取引先の加工条件には、外部へ出せない情報も含まれます。利用するAIのデータの扱いと社内の取り決め、取引先との条件を確認し、入力してよい範囲を定めます。検証では機密情報を除いたサンプルから始め、閲覧できる人も絞ります。便利さだけで判断せず、継続して扱える環境を先に整えます。

導入効果は、見積時間と採算判断の変化を分けて測る

効果の確認では、資料を探す時間が減ったかと、見積もりの前提を見直せたかを分けます。作成時間だけが短くなっても、同じ確認漏れが続いていれば、採算管理の課題は解消していません。差異の理由を確認できた案件や、次回の見積もりへ反映できた内容まで振り返ります。

一方、見積工数と実績工数の差が小さくなったからといって、利益が増えたとは断定できません。販売価格、材料・外注費、受注構成などの影響も受けるためです。追加の確認作業、入力負担、AI利用料や保守費も含め、改善を続ける価値があるかを見ます。

小さな試行の目的は、AIの精度だけでなく「現場で使い、次の判断を変えられるか」を確かめることです。使われない場合は担当者の意欲だけの問題にせず、確認するタイミングや画面、出力項目を見直します。AIを外して既存システムだけで運用する判断も選択肢に含めます。

アスタは、金属加工の課題整理から実務で使う仕組みづくりを支援する

株式会社アスタは、従業員10〜200名規模の中小企業に特化し、全国でAI導入・活用を支援しています。特定のAIツール導入を前提にせず、経営課題と現場業務の整理から、設定・試行・運用改善・定着まで実務に伴走します。

金属加工の見積もり・原価把握であれば、まず受注から納品までの流れと、経営者が判断に困っている場面を整理します。そのうえで、どの情報を結び付け、誰が確認し、どの時点で見積もりへ戻すかを具体化します。既存機能の調整、データ連携、必要部分の専用開発を比較し、現場で試して修正するところまでを検討します。

AIは、課題を明確にする作業自体も手伝えます。担当者への聞き取りを整理し、見積もりと実績がつながっていない箇所を洗い出す補助として使えます。ただし、何を改善したいかを決めることまでAI任せにはしません。アスタは、中小企業AI業務改善を通じ、経営と現場の両面から進め方を整理します。

最初に取り組むなら、直近で「前回単価で受けてよかったのか」と感じた案件を一つ振り返ってみてください。見積もり、実際の作業、追加対応を並べたとき、何がわからないか。その不足を見つけることが、自社に必要なAI活用を具体化する一歩になります。

営業部門のAI活用:中小企業が売上を伸ばすための実践的アプローチ

アスタの支援方針:株式会社アスタは、従業員10〜200名規模の中小企業に特化し、全国でAI導入・活用を支援しています。特定のAIツール導入を前提にせず、経営課題と現場業務の整理から、設定・試行・運用改善・定着まで実務に伴走します。

既製システムだけに限定しない選択肢:営業部門では、既製のCRM・SFAを追加するだけでなく、自社の案件管理や見積手順に合わせた専用システムをつくる方法もあります。顧客情報の要約、優先案件の抽出、提案書や日報の作成補助など、必要な部分へAIを組み込み、既製サービスの料金と開発・保守を含む総コストを比較します。

営業部門におけるAI活用は、単なる業務効率化にとどまらず、売上向上に直結する強力な武器となります。本章の結論は、「営業部門へのAI導入は、事務作業の削減だけでなく、顧客との対話時間を最大化し、提案の質を高めるために行うべきである」ということです。

多くの中小企業では、営業担当者が提案書作成や日報入力といった事務作業に追われ、本来の目的である「顧客との対話」に十分な時間を割けていないのが現状です。AIを活用することで、これらの課題を解決し、営業組織全体の生産性を飛躍的に高めることが可能です。

株式会社ドットコンサルティングから承継した実績を含め、アスタには累計100件以上のDX支援実績があります。その中で、営業部門のAI活用によって劇的な成果を上げた事例を数多く見てきました。

本記事では、中小企業の営業部門がAIをどのように活用し、売上向上に繋げていくべきか、具体的なアプローチと成功のポイントを解説します。

営業部門におけるAI活用とは

営業部門におけるAI活用とは、顧客データの分析、提案書の自動生成、商談の文字起こしや要約など、営業活動の各プロセスにAI技術を組み込み、効率化と質の向上を図ることです。

AIは、人間の営業担当者に代わって顧客と直接交渉するものではありません。あくまで、営業担当者がより戦略的で付加価値の高い業務に集中できるようサポートする「優秀なアシスタント」として機能します。

AI導入の目的を「営業担当者の削減」に置くのは誤りです。AIによって創出された時間を、新規開拓や既存顧客へのフォローアップといった「人にしかできない業務」に振り向けることで、初めて売上向上という成果に繋がります。

営業現場が抱える課題とAIによる解決策

中小企業の営業現場では、どのような課題があり、AIはそれをどう解決できるのでしょうか。本章の結論は、「AIは、営業担当者の時間を奪う『非生産的な作業』を代替し、属人化しがちな『営業ノウハウ』を組織全体で共有可能にする」ということです。

1. 提案書・資料作成に時間がかかりすぎる

営業担当者にとって、顧客に合わせた提案書や見積書の作成は非常に時間がかかる業務です。

アスタが支援したある営業会社では、提案書作成に1件あたり2時間かかっていました。そこで、過去の提案データや顧客情報を学習させたAIを導入した結果、作成時間が30分に短縮されました。削減された1時間半を新規顧客へのアプローチに充てることで、成約件数が大幅に増加しました。

2. 商談の記録・共有が属人化している

商談後の日報入力や議事録作成も、営業担当者の負担となっています。また、記録が個人のメモにとどまり、組織全体で共有されていないケースも少なくありません。

AIによる音声認識と要約機能を活用すれば、商談の録音データから自動で議事録を作成し、重要なポイントを抽出してCRM(顧客管理システム)に登録することが可能です。これにより、担当者不在時でも他のメンバーがスムーズにフォローできるようになります。

3. 顧客データの分析と優先順位付けができていない

「どの顧客にアプローチすべきか」という判断が、営業担当者の勘や経験に依存している企業は多いです。

ある建築資材商社では、AIを用いて過去の取引データや顧客の属性情報を分析し、成約確率の高い顧客を自動でリストアップする仕組みを構築しました。その結果、優先アプローチ先が明確になり、成約率が1.8倍に向上するという成果を上げました。

営業部門へのAI導入を成功させる3つのステップ

では、具体的にどのようにAI導入を進めればよいのでしょうか。本章の結論は、「現場の課題を正確に把握し、スモールスタートで検証を重ねながら、定着まで徹底的に伴走することが成功の鍵である」ということです。

1. 現場の「ペイン(痛み)」を特定する

AI導入の第一歩は、営業担当者が日常業務の中で何に最も時間を取られ、何にストレスを感じているかを特定することです。

経営層が「AIで売上予測をしたい」と考えていても、現場の担当者は「日報入力の時間を減らしたい」と思っているかもしれません。経営者と現場担当者で温度感が真逆だった(社長は積極的、現場は拒否感)というケースはよくあります。アスタでは、必ず現場に入り込み、実際の業務プロセスを観察した上で、解決すべき真の課題を浮き彫りにします。

2. スモールスタートで「小さな成功体験」を積む

最初から全社規模で高度なAIシステムを導入するのではなく、特定のチームや業務に絞ってスモールスタートを切ることをお勧めします。

例えば、「まずは商談の文字起こしツールだけを導入してみる」「特定の商材の提案書作成だけをAI化してみる」といった具合です。現場のITリテラシーや業務の忙しさを考慮した現実的な提案から始め、「AIを使うと本当に楽になる」という小さな成功体験を積むことが重要です。

3. 活用定着・マネジメントまで踏み込む

AIを導入しても、使い方が整理されず監督する人もいないままでは、結局使われなくなってしまいます。

「紙とFAXをやめたくない」という現場の抵抗に遭ったケースもありました。アスタは、単なるシステムの導入にとどまらず、活用ルールの策定から、マネジメントの仕組みづくりまで踏み込んで支援します。成果が出るまで、数ヶ月から1年以上の長期的な視点で徹底的に伴走します。

AI導入と従来の営業支援ツール(SFA/CRM)の比較

AI導入と従来の営業支援ツール(SFA/CRM)の違いを以下の表にまとめました。

比較項目 AI導入 従来のSFA/CRM
主な役割 予測、自動生成、インサイトの提供 データの蓄積、進捗管理、情報共有
データの扱い 蓄積されたデータから自律的に学習・推論 人間が入力したデータを整理・可視化
業務への影響 作業そのものを代替・高度化する 作業の抜け漏れを防ぎ、管理を効率化する
導入のハードル 業務フローの再設計が必要な場合がある 比較的導入しやすいが、入力の定着が課題

AIはSFA/CRMを置き換えるものではなく、相互に連携することで真価を発揮します。SFA/CRMに蓄積された良質なデータがあってこそ、AIは精度の高い予測や提案を行うことができます。

よくある質問(FAQ)

Q. AIを導入すれば、営業担当者の人数を減らせますか?

A. AI導入の目的を「人員削減」に置くのは推奨しません。AIは事務作業やデータ分析を効率化しますが、顧客との信頼関係構築や複雑な交渉は人間にしかできません。AIによって創出された時間を、より付加価値の高い営業活動に振り向けることで、一人当たりの生産性を高めることが重要です。

Q. 営業担当者のITリテラシーが低くてもAIを使いこなせますか?

A. はい、可能です。最近のAIツールは直感的に操作できるものが増えています。ただし、導入初期は「使い方が分からない」という声が出やすいため、丁寧な研修やマニュアルの整備が不可欠です。アスタでは、現場のITリテラシーに合わせたツールの選定から、定着までの伴走支援を行っています。

  • ✓営業担当者が本来の業務(顧客との対話)に集中できているか
  • ✓提案書作成や日報入力などの事務作業に過度な時間がかかっていないか
  • ✓商談の記録や営業ノウハウが属人化していないか
営業部門へのAI導入は、単なるコスト削減ではなく、売上向上と組織の競争力強化を実現するための戦略的投資です。

株式会社アスタは、「AIによって、中小企業経営を楽しく」をコンセプトに、経営と現場を深く理解したプロチームが、導入から定着まで徹底的に伴走します。営業部門の生産性向上やAI活用でお悩みの中小企業経営者様は、ぜひ一度ご相談ください。

製造業の中小企業がAI導入で成功する秘訣とは?具体的な事例と進め方を解説

「AIが製造業で役立つと聞くが、自社のような中小規模の工場でも導入できるのだろうか」
「熟練工の高齢化や人手不足が深刻だが、AIでどう解決できるのかイメージが湧かない」

このような悩みを抱える製造業の経営者の方は多いのではないでしょうか。製造業は、AIとの親和性が非常に高い業界の一つです。特に、長年の経験と勘に依存してきた「暗黙知」をAIに学習させることで、品質の安定化や生産性の向上、そして技術伝承といった深刻な課題を解決できる可能性を秘めています。

本記事では、製造業の中小企業がAIを導入するメリットや、実際の成功事例、そして失敗しないための具体的な進め方について解説します。


製造業の中小企業がAIを導入する3つのメリット

製造業においてAIを活用することで、具体的にどのようなメリットが得られるのでしょうか。大きく分けて以下の3点が挙げられます。

1. 品質管理の自動化と精度向上

製造ラインにおける目視検査は、検査員の疲労や体調によって精度にばらつきが生じやすく、また熟練の技術が必要とされる工程です。

ここに画像認識AIを導入することで、製品の傷や欠陥をカメラで瞬時に、かつ一定の基準で自動判定できるようになります。これにより、不良品の流出を防ぐだけでなく、検査にかかる人員と時間を大幅に削減することが可能です。

2. 熟練工の「暗黙知」のデータ化と技術伝承

「この音なら機械の調子が悪い」「この温度と湿度の時は設定をこう変える」といった、長年の経験に基づく熟練工の感覚(暗黙知)は、マニュアル化が難しく、後継者への技術伝承が大きな課題となっています。

AIに機械の稼働データ(音、振動、温度など)と熟練工の判断結果をセットで学習させることで、属人的だったノウハウをシステムとして形式知化し、経験の浅い若手社員でも熟練工と同等の判断ができるようサポートすることが可能になります。

3. 設備保全の最適化(予知保全)

従来の設備保全は、定期的に部品を交換する「予防保全」か、壊れてから修理する「事後保全」が主流でした。しかし、これらには「まだ使える部品を交換してしまうコストの無駄」や「突然の故障による生産ラインの停止」といったリスクが伴います。

AIを活用した「予知保全」では、センサーから取得した設備の稼働データをリアルタイムで分析し、故障の兆候を事前に検知します。これにより、最適なタイミングでのメンテナンスが可能となり、ダウンタイムの最小化と保全コストの削減を実現できます。


【事例】精密金属部品メーカーにおけるAI導入の成功例

ここで、実際にAIを導入して大きな成果を上げた製造業の事例をご紹介します。

ある精密金属部品メーカーでは、製品の最終工程である外観検査を、数名の熟練検査員による目視で行っていました。しかし、検査員の高齢化が進む一方で、微細な傷を見分ける技術の習得には数年を要するため、若手への引き継ぎがうまくいかず、将来的な品質維持に強い危機感を抱いていました。

そこで、この企業は画像認識AIを活用した自動検査システムの導入を決断しました。

課題 AI導入による解決策 導入後の成果
熟練検査員の高齢化と人手不足 熟練検査員が「良品」「不良品」と判定した数万枚の画像をAIに学習させる 検査員の経験年数に依存しない、安定した検査体制の構築
目視検査による判定のばらつき 高解像度カメラとAIによる自動判定システムの構築 ヒューマンエラーによる不良品流出がゼロに
検査工程のボトルネック化 検査ラインの自動化・高速化 検査にかかる時間を従来比で40%短縮

この事例の成功のポイントは、「AIに何を学習させるか」を明確にし、熟練検査員の協力を得て質の高い学習データ(教師データ)を蓄積したことにあります。AIは魔法の杖ではなく、現場のノウハウがあって初めて機能するツールなのです。


製造業でAI導入を成功させるための進め方

AI導入を成功させるためには、正しいステップを踏むことが不可欠です。以下の手順で進めることをおすすめします。

ステップ1:解決すべき課題の特定と目標設定

まずは、「AIを使って何をしたいのか」を明確にします。「AIを導入すること」自体が目的になってはいけません。

「検査工程の人員を半分にしたい」「設備の突発的な停止をゼロにしたい」など、現場の具体的な課題を洗い出し、AI導入によって達成すべき数値目標を設定します。

ステップ2:スモールスタートでの検証(PoC)

いきなり工場全体に大規模なシステムを導入するのはリスクが高すぎます。まずは特定のラインや単一の工程に絞って、小規模な実証実験(PoC:Proof of Concept)を行います。

例えば、まずは1台のカメラと簡易的なAIモデルを使って、特定の不良パターンだけを検出できるかをテストします。この段階で、「自社のデータで本当にAIが機能するのか」「現場の運用に乗せられるか」を検証し、課題を洗い出します。

ステップ3:現場を巻き込んだ運用ルールの構築

AIの精度が確認できたら、本格的な導入に進みますが、ここで最も重要なのが「現場の理解と協力」です。

AIが導入されることで、現場の作業フローは確実に変化します。「AIの判定結果をどう扱うか」「AIが誤判定した場合は誰がどう対応するか」といった運用ルールを、現場の作業員と一緒に作り上げていく必要があります。現場が「自分たちの仕事が楽になるツールだ」と実感できなければ、AIは決して定着しません。


製造業のAI導入なら、現場主義の「株式会社アスタ」へ

アスタの支援方針:株式会社アスタは、従業員10〜200名規模の中小企業に特化し、全国でAI導入・活用を支援しています。特定のAIツール導入を前提にせず、経営課題と現場業務の整理から、設定・試行・運用改善・定着まで実務に伴走します。

製造業におけるAI導入は、単なるITシステムの導入ではありません。工場のレイアウト、生産ラインの特性、そして何よりそこで働く「人」の動きを深く理解しなければ、本当に使えるAIシステムを構築することは不可能です。

アスタの強みは、「現場で一緒に汗をかく」スタイルにあります。私たちは、経営層への戦略提案にとどまらず、コンサルタントとエンジニアのプロチームが実際に工場に足を運び、作業着を着て現場の皆様の声を直接お聞きします。貴社の製造プロセスや熟練工のノウハウを徹底的に理解した上で、最も効果的なAI活用法を設計します。

また、AIを導入して終わりにするのではなく、現場の従業員の方々がAIを使いこなし、確実な成果(不良品ゼロ、工数削減など)が出るまで、数ヶ月から1年以上にわたって徹底的に伴走します。

「自社の工場にAIが導入できるか知りたい」「何から始めればいいかわからない」という製造業の経営者の方は、ぜひ一度株式会社アスタにご相談ください。経営と現場の両面から、貴社のAI活用を成功へと導きます。


まとめ

製造業の中小企業にとって、AIは人手不足や技術伝承といった深刻な課題を解決する強力な武器となります。

製造業におけるAI導入のメリット
1. 品質管理の自動化と精度向上(画像認識による外観検査など)
2. 熟練工の「暗黙知」のデータ化と技術伝承
3. 設備保全の最適化(予知保全によるダウンタイム削減)

AI導入を成功させる鍵は、明確な課題設定、スモールスタートでの検証、そして何より「現場を巻き込んだ運用体制の構築」です。

自社の強みである「熟練の技術」と「最新のAI技術」を掛け合わせることで、新たな競争力を生み出していきましょう。